Cat:Produse
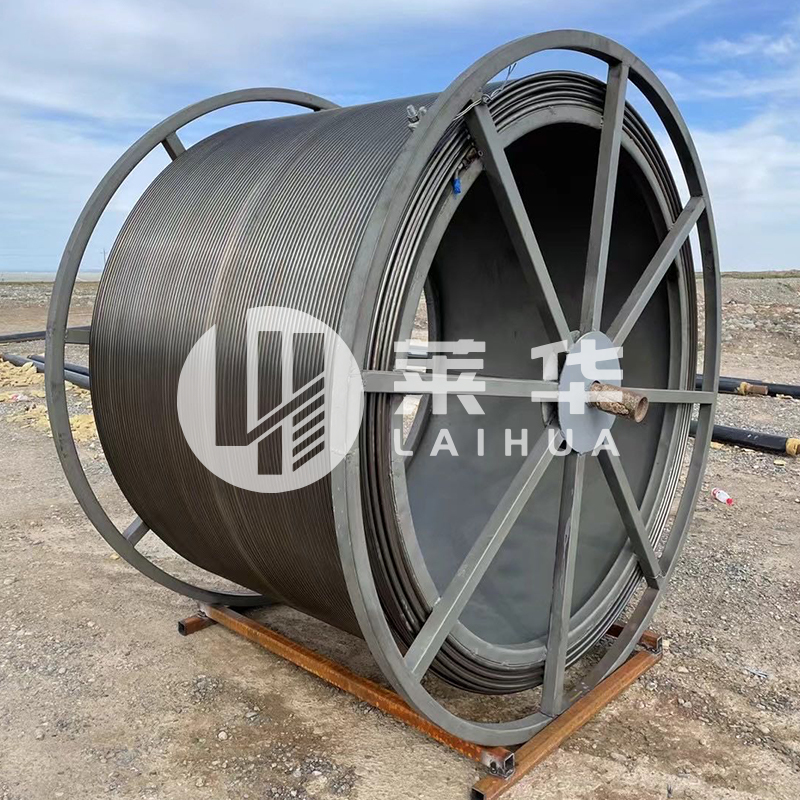
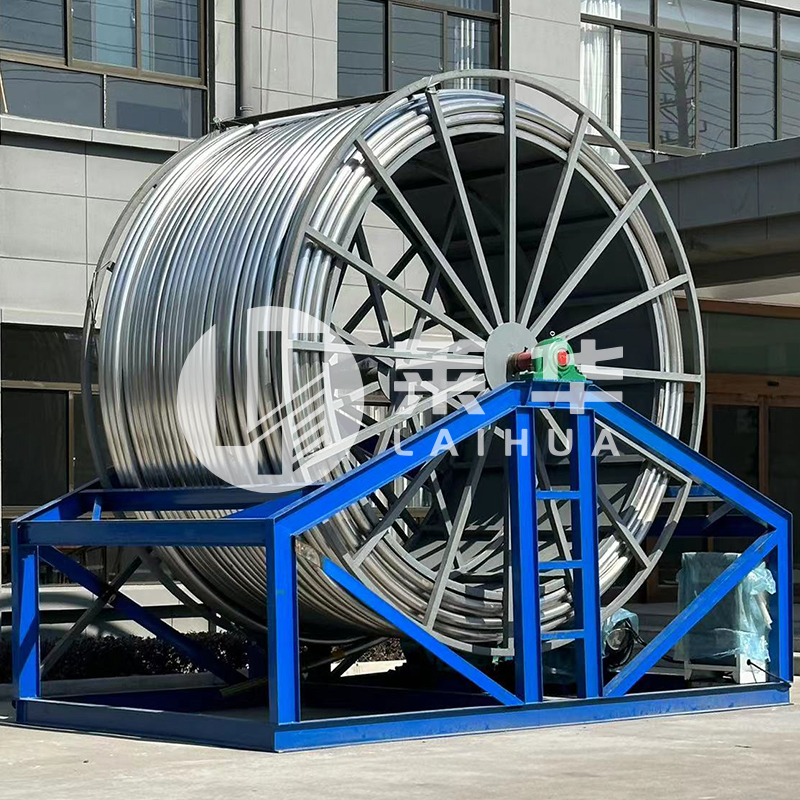
Tubul continuu, cunoscut și sub denumirea de tuburi flexibile sau tuburi flexibile, este utilizat pe scară largă în câmpurile de lucru, de exploata...
Vezi detalii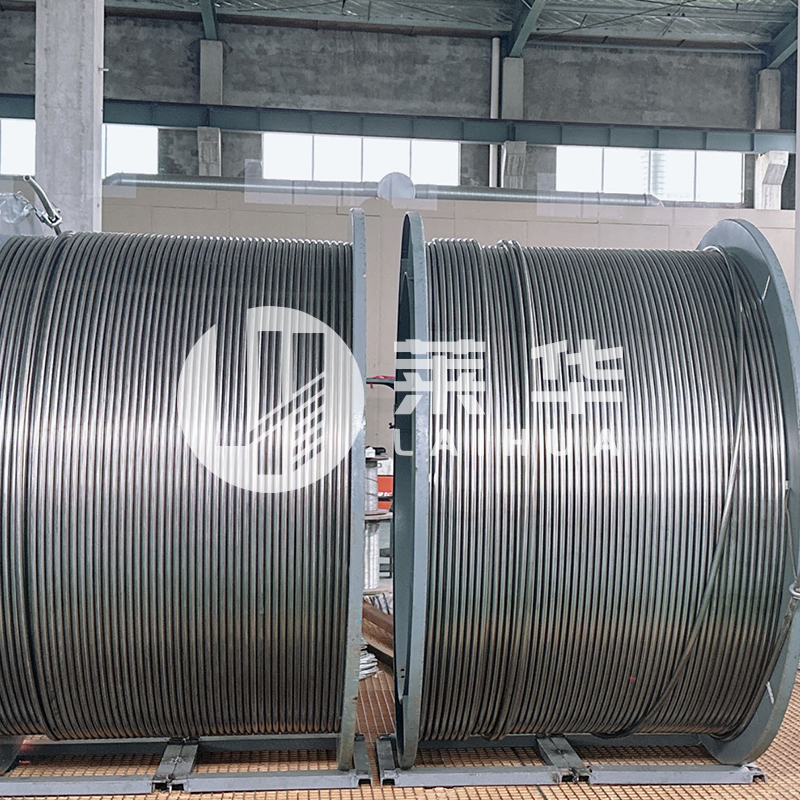
Argumentul este rareori despre metalul în sine. Este vorba despre ceea ce va vedea de fapt piesa: apă stătătoare în interiorul unei conducte, pulverizare de sare pe un derapaj de coastă, o linie de injecție chimică la 120 °C sau un suport pe care nimeni nu îl va inspecta timp de un deceniu. Aceste condiții, nu titlul de pe un certificat de moară, decid răspunsul.
Galvanizarea modifică doar suprafața. Oțelul de dedesubt rămâne oțel carbon obișnuit, astfel încât fiecare proprietate mecanică pe care vă bazați, de la forța de curgere până la sudabilitate, aparține metalului de bază mai degrabă decât stratului de acoperire.
Galvanizarea la cald a preparat oțelul în zinc topit la aproximativ 445-465 °C. Reacția formează straturi de aliaj zinc-fier care sunt legate metalurgic, nu vopsite. Lucrările structurale poartă de obicei 45-85 µm de acoperire conform ISO 1461, în timp ce tabla electro-galvanizată este mult mai subțire la 5-25 µm și este într-adevăr un finisaj interior. O acoperire prin scufundare la cald protejează marginile tăiate pentru câțiva milimetri în jurul tăieturii, motiv pentru care producătorilor le place pentru oțelul care va fi găurit și înșurubat la fața locului.
Această diferență explică majoritatea comportamentului în câmp. O acoperire cu zinc are un buget limitat de cheltuit și cheltuiește mai repede în cloruri, apă stătătoare, atmosfere cu sulf și abraziune. Inoxidabilul nu are acoperire de consumat, dar se poate defecta rapid atunci când filmul pasiv nu se poate reforma, de exemplu într-o crestătură, sub o garnitură sau într-un buzunar de clorură stagnant.
În serviciul umed, cu sare, oțelul inoxidabil depășește oțelul galvanizat cu o marjă largă; decalajul se închide aproape la nimic în condiții uscate, vopsite sau de interior, unde acoperirea nu este niciodată solicitată să funcționeze.
Atmosfera marine și a sondelor sunt dure pentru zinc. Ratele de coroziune publicate fac pierderi de zinc la câțiva micrometri pe an în aerul moderat de coastă și considerabil mai mult în zonele de stropire, astfel încât o acoperire de 60 µm poate dura două sau trei decenii pe o structură protejată și o fracțiune din aceasta într-o capcană umedă. Inoxidabil nu se subțiază în serviciu; fie își păstrează pelicula, fie gropează local.
Clorurile decid partea inoxidabilă. Clasele austenitice, cum ar fi 304 și 316, devin susceptibile la fisurarea prin coroziune prin stres cu clor odată ce temperaturile de serviciu urcă peste aproximativ 60 °C în condiții umede, iar 304 este cel mai vulnerabil dintre cele două. Clasele cu 2-3% molibden, cum ar fi 316L, rezistă mai bine la sâmburi, în timp ce duplex 2205 extinde gama de cloruri și aduce o rezistență mai mare cu el.
Oțelul galvanizat recoapt este cel mai puternic dintre cele două în termeni absoluti, deoarece miezul este un grad structural la un randament de 275-355 MPa, în timp ce 304 și 316L recoapți sunt aproape de 205 MPa; Inoxidabilul prelucrat la rece poate trece de 500 MPa, dar schimbă ductilitatea pentru a ajunge acolo.
| Proprietate | Galvanizat la cald steel | Inoxidabil austenitic (304 / 316L) |
| Material de bază | Oțel carbon S275 până la S355 | Aliaj 304 sau 316L peste tot |
| Limita de curgere, recoaptă | 275-355 MPa | 205-215 MPa |
| Densitatea | Aproximativ 7,85 g/cm3 | Aproximativ 7,9-8,0 g/cm3 |
| Limită practică de temperatură | Aproximativ 200 °C înainte ca stratul să se degradeze | Rezistența la oxidare până la 800 °C, dar presiunea este valabilă |
| Conductivitate termică | Aproximativ 50 W/m·K | Aproximativ 16 W/m·K |
| Comportament magnetic | Magnetic | Nemagnetic la recoacere, usor magnetic dupa lucru la rece |
| Sudarea pe șantier | Acoperirea arde înapoi 25-50 mm și necesită reparații bogate în zinc | TIG cu purjare cu argon, apoi decapare sau pasivare |
| Deteriorări la marginile tăiate | Protejat pentru cativa milimetri | Filmul se reformează dacă oxigenul ajunge la suprafață |
Sudarea este de obicei punctul de lipire practic. Oțelul galvanizat se sudează cu ușurință, dar stratul de acoperire arde înapoi din îmbinare și trebuie reparat, iar fumul de zinc necesită ventilație. Inoxidabilul are nevoie de un suport de argon purjat, aport scăzut de căldură și curățare post-sudare; lăsați nuanța de căldură pe loc și sudura devine primul loc în care se află gropi.
Oțelul galvanizat câștigă la primul cost, de obicei cu un factor de doi până la patru față de 316L pentru aceeași secțiune; Inoxidabilul câștigă ori de câte ori costul instalat al înlocuirii sau costul producției pierdute depășește prețul materialului.
O linie de control este un loc sărac pentru a economisi material. Înlocuirea unuia înseamnă o reparație, producție amânată și un test de presiune proaspăt, iar conținutul de forță de muncă poate depăși prețul bobinei inoxidabile de mai multe ori. Aceeași logică se aplică tuburilor instrumentelor de pe o platformă fără echipaj, liniilor îngropate și a oricărui lucru etanșat în spatele placajului, unde reparația acoperirii nu poate fi niciodată efectuată.
Piesele galvanizate aparțin deasupra capului sondei și departe de fluidele de proces; Părțile inoxidabile aparțin căii de curgere și tot ceea ce rămâne umed.
Designul liniei de control este locul în care decizia mușcă cel mai greu. Selectarea materialului pentru conductele de control hidraulice și supapelor de siguranță urmează chimia apei, presiunea și temperatura mai degrabă decât prețul pe metru, iar raționamentul este prezentat în acest ghid pentru Materialele și designul conductei de control al supapei de siguranță . Acolo unde linia este umezită, clorurile sunt prezente și puțul se încălzește, o bobină de 316L este implicită, mai degrabă decât upgrade.
 Control din oțel inoxidabil și tuburi cu bobine capilare Revizuiți opțiunile de bobine din aliaj 316L și rezistent la coroziune pentru liniile de control umede în care clorurile și temperatura fac selecția materialului critică. Vizualizare produs →
Pentru conducta continuă, întrebarea este deja rezolvată: sfoara trebuie să supraviețuiască îndoiri repetate, fluide produse și programe inhibitoare, iar un strat de zinc ar fi dispărut la prima călătorie. Din acest motiv, există șiruri spiralate din aliaj inoxidabil și rezistent la coroziune.
Tuburi spiralate continue din inox și aliaj Luați în considerare țevile continue rezistente la coroziune pentru șnururi de prelucrare, tăiere și foraj care trebuie să reziste la îndoiri repetate și la fluidele produse. Vizualizare produs → Conexiunile merită aceeași grijă. Acolo unde tubulatura inoxidabil aterizează pe un suport galvanizat, adăugați un manșon izolator; în condiții umede, catodul mare din inox accelerează consumul de zinc la punctul de contact, iar defecțiunea apare mai întâi pe partea mai ieftină.
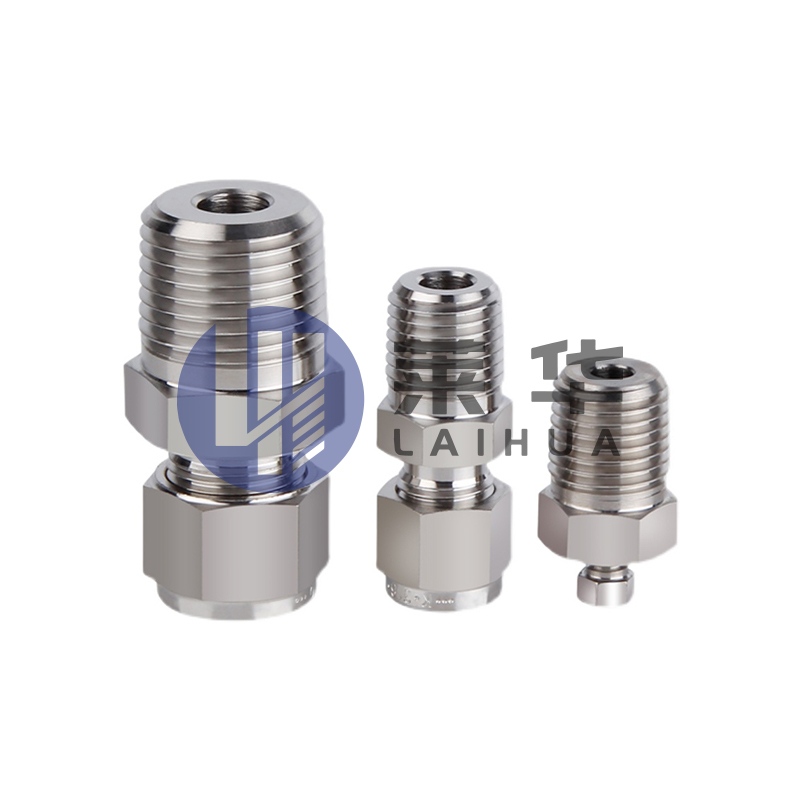 Fitinguri pentru țevi din oțel inoxidabil Inspectați îmbinările virolelor 304/316L pentru conexiunile țevilor inoxidabile unde etanșarea, detaliile de instalare și rezistența la coroziune afectează performanța pe termen lung. Vizualizare produs →
Cele mai multe defecțiuni atribuite metalului greșit sunt de fapt eșecuri de detaliere, alegere a gradului sau deteriorare la instalare și se repetă în toate proiectele.
Nu. Oțelul galvanizat rezistă la coroziune doar în timp ce zincul rămâne, astfel încât durata sa de viață este finită și aproximativ proporțională cu grosimea stratului de acoperire. Oțelul inoxidabil se protejează cu o peliculă de oxid de crom cu auto-reparare și nu se subțiază în timpul funcționării, deși încă se poate răni sau crăpa atunci când clorurile copleșesc acel film.
Oțelul carbon galvanizat recoapt, la un randament de 275-355 MPa, este mai rezistent decât 304 sau 316L recoapt la aproximativ 205 MPa. Inoxidabilul prelucrat la rece poate depăși 500 MPa, iar gradele duplex combină o rezistență mai mare cu o rezistență mai bună la clorură.
Poate fi îmbinat, dar stratul de zinc trebuie șlefuit înapoi din zona îmbinării, extragerea fumului este obligatorie, iar sudura finită trebuie acoperită sau izolată. În serviciul cu clorură umedă, cuplarea directă este cel mai bine evitată, deoarece zincul se corodează de preferință pentru a proteja inoxul.
Cand piesa ramane uscata, poate fi inspectata si poarta sectiuni groase: patine, rame, tavi, protectii si lucrari temporare. O acoperire de 60-85 µm oferă zeci de ani de funcționare acolo la o fracțiune din prețul inoxidabilului.
Dacă le cântăriți pe cele două pentru o anumită sondă, trimiteți dimensiunea liniei, presiunea, temperatura și analiza apei prin intermediul pagina de contact si cereti certificate de testare la moara la EN 10204 3.1 cu oferta.
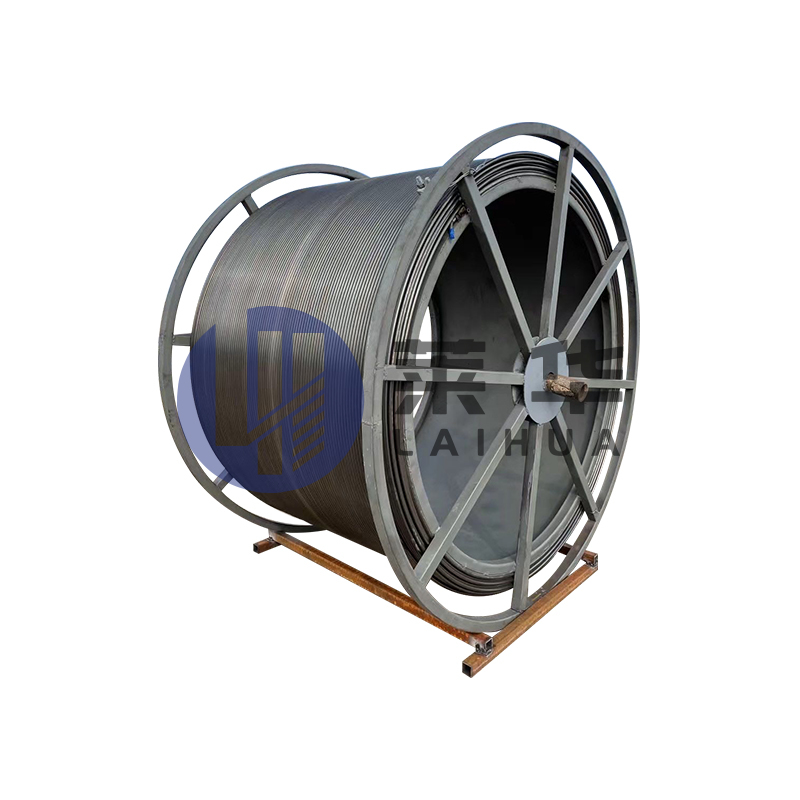
Tubul continuu, cunoscut și sub denumirea de tuburi flexibile sau tuburi flexibile, este utilizat pe scară largă în câmpurile de lucru, de exploata...
Vezi detalii
Scop: Cablul de testare la temperaturi ridicate, combinat cu vehiculul de testare la temperaturi ridicate, este utilizat în principal în testarea c...
Vezi detalii
Cablul de testare cu fibră optică din oțel inoxidabil este un cablu de testare special care combină durabilitatea oțelului inoxidabil cu eficiența ...
Vezi detalii
Instrucțiuni pentru utilizarea conductelor de control hidraulic conducte de control hidraulic, cunoscută și sub denumirea de capilară. Utilizați în...
Vezi detalii
Țeava îmbrăcată din oțel inoxidabil este un sistem de conducte care combină durabilitatea oțelului inoxidabil cu protecția plasticului. Acest siste...
Vezi detalii
Câmp de aplicație: Sistemul de încălzire cu inducție electrică este un set complet de dispozitive de încălzire electrică dezvoltate de compania ...
Vezi detalii
Îmbinarea conductei de tip Ferrule este formată din trei părți: corpul articulației, ferulul și piulița. Când clema și piulița sunt introduse în co...
Vezi detalii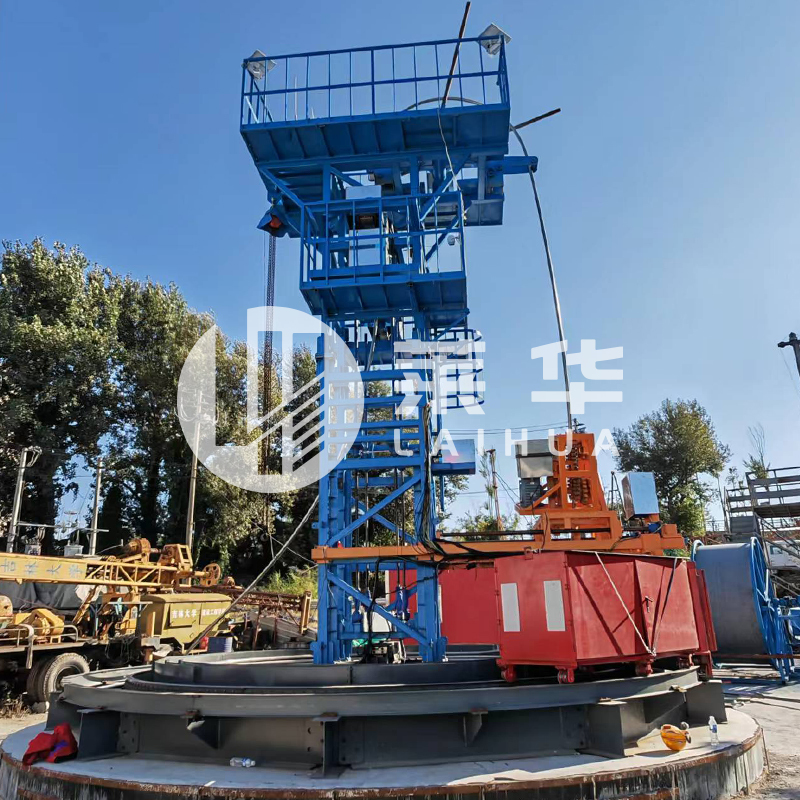
Trogul de derapaj cu tuburi continue este un echipament special conceput pentru operațiunile petroliere, care combină caracteristicile de proiectar...
Vezi detalii

E-mail:

Telefon: +86-15996597000
+86-18252893456

WhatsApp: +86-18252874678

Adresa: Nr. 3 Xinyuan Road, Nanmo Town Industrial Park, Hai'an City, Nantong City, provincia Jiangsu, China
Cod QR pe
Telefon mobil
Copyright © Jiangsu Laihua Petroleum Equipment Co., Ltd.


Contactaţi-ne